

Liiva valamine
Miks valida meid
Rikkalik kogemus
Taiyuan Simis Investment Casting Co., Ltd asutati 2004. aastal. Pärast 15-aastast arengut on see arenenud ühest täppisvalutehasest terviklikuks mehaaniliste toodete tarnijaks, mis suudab pakkuda täppisvalu, liivavalu, survevalu ja täppistöötluse osi.
Professionaalne meeskond
Meie ettevõttes on 3 professori tasemel inseneri, 5 vaneminseneri, 12 nooreminseneri, 20 inspektorit ja umbes 350 töötajat.
Kvaliteedikontroll
Seal on üks täppisvalu tehas, üks liivavalu tehas, üks survevalu tehas ja kaks mehaaniline tehas. Pärast meie kõigi töötajate lakkamatuid jõupingutusi on meie ettevõte läbinud ISO, TS16949, TUV ja muud kvaliteedisertifikaadid.
Kõrge kvaliteet
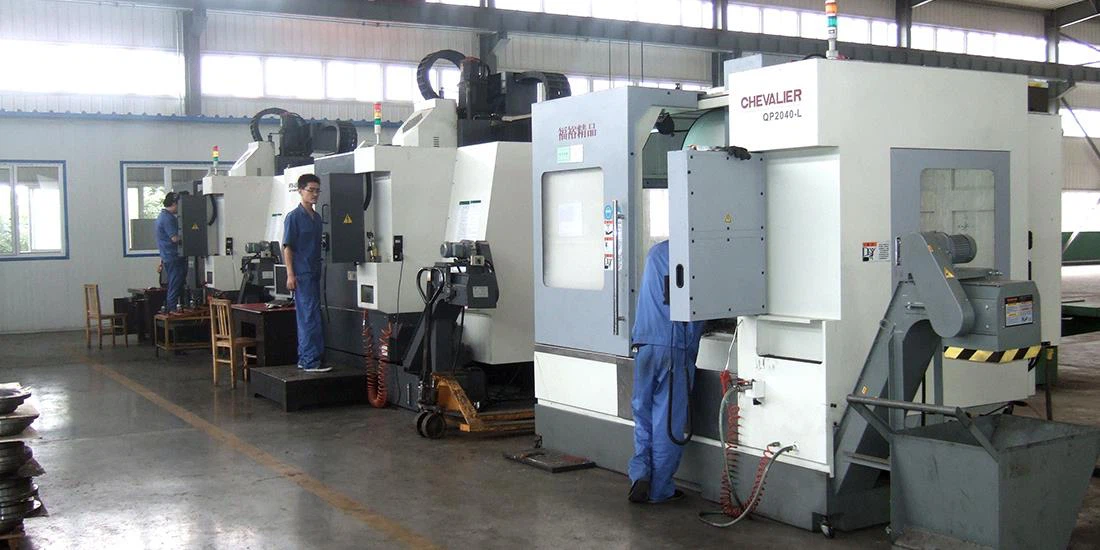
Meil on võimalus töödelda keerulisi tooteid, mis on varustatud imporditud 4-telje ja 5-telje CNC-keskustega ning erinevat tüüpi CNC-töötlusseadmetega, mis toetavad ultrahelipuhastust ja CMM-i kontrolli.
Mis on liiva valamine
Liivavalu, tuntud ka kui liivvalamine, on metalli valamisprotsess, mille puhul kasutatakse vormimaterjalina liiva ehk valuliiva. Mõiste "liivavalu" võib viidata ka objektile, mis on toodetud liivavalu protsessis. Liivavalusid toodetakse spetsiaalsetes tehastes, mida nimetatakse valukodadeks. 2003. aastal toodeti üle 60% metallivaludest liivvalu teel.
-
![Terasest liblikuklapi valamine]() Terasest liblikuklapi valamineToodame liblikventiilvalandid investeerimisvaluprotsessidena alates DN50 kuni DN250, kaotatud vahu valamise protsessiga alates DN300 kuni DN800.Rohkem
-
![Planeedikandja]() PlaneedikandjaMeie planeedikandja valamistehnoloogia on kadunud vahu valamine, materjal on malmist GGG40 või legeerterasest 42CrMo. Meie planeedikandjat kasutatakse laialdaselt tuuleenergia ja mäetööstuse...Rohkem
-
![Valatud terasest küünarnuki valamine]() Valatud terasest küünarnuki valamineKõrge-terviklikkusega valatud terasest põlved, mis on loodud voolu suunamuutusteks kõrgrõhu- ja-temperatuurilistes tööstuslikes torustikevõrkudes.Rohkem
-
![Valatud terasest seadmete tugivalu]() Valatud terasest seadmete tugivaluRasked seadmed nõuavad jäiku,{0}}vibratsiooni neelava konstruktsiooni vundamenti. Meie valatud terasest seadmete tugivalandid on konstrueeritud raskete tööstuslike masinate jaoks, mis töötavad...Rohkem
-
![Valatud terasest kulumisplaatide valamine]() Valatud terasest kulumisplaatide valamineTugevad-kohandatud-valatud terasest kulumisplaadid, mis on loodud taluma tugevaid lööke, libisevat hõõrdumist ja suure-pingega tööstuskeskkonda.Rohkem
-
![Valatud terasest haakeseadise kaitsevalu]() Valatud terasest haakeseadise kaitsevaluTugevad-tööstuslikud valuterasest haakeseadise kaitsed, mis on konstrueeritud katma pöörlevaid ajami komponente, takistama võõrkehade häireid ja vastama masinate kohustuslikele ohutusstandarditele...Rohkem
-
![Reduktorikorpus]() ReduktorikorpusSimis on Hiinas tegutsev professionaalne valamise tootja. Pakume vastavalt kliendi joonistele ja proovidele erinevaid reduktorkorpuse valandite stiile. Täiuslik...Rohkem
-
![Valatud terasest klapiketta valamine]() Valatud terasest klapiketta valamineTerasest valatud klapikettad on tööstuslike ventiilide kriitilised sisemised juhtelemendid, mis reguleerivad või sulgevad vedeliku voolu kõrge rõhu ja temperatuuri korral. OEM-ventiilide tootjate...Rohkem
-
![Valatud terasest ikke valamine]() Valatud terasest ikke valamineTerasest valatud ikked on kriitilised koormust-kandvad ja pöördemomenti-edastavad komponendid rasketes-mehaanilistes süsteemides.Rohkem
-
![Valatud terastorude tugivalu]() Valatud terastorude tugivaluTehnilised-terasest valandid, mis on ehitatud suure-koormusega, termilise-liikumisega tööstuslike torustikusüsteemide jaoks. Valmistatud vastavalt kohandatud joonistele täieliku materjali, NDT ja...Rohkem
-
![Valatud terasest laagrite pjedestaalivalu]() Valatud terasest laagrite pjedestaalivaluTugevad-valatud terasest laagripjedestaalid, mis on loodud kriitiliste tööstuslike ajamisüsteemide ja suure-koormusega pöörlevate seadmete jaoks.Rohkem
-
![Purusti raami valamine]() Purusti raami valamineTugev{0}}konstruktsioonikomponent, mis on loodud lõualuu-, koonus- ja pöördpurustite jaoks. Loodud taluma suure-suurusega dünaamilisi lööke, tugevaid survejõude ja pidevat abrasiivset kulumist...Rohkem


Kuidas liivavalu töötab
Liivavalu on protsess, kus sulametall valatakse liivasegust valmistatud vormi. Varem oli protsess kuluefektiivne ainult väikesemahulise tootmise puhul. Kuid tänapäeval sobib see tänu liivavormide valmistamise automatiseeritud seadmetele ka suuremahuliseks tootmiseks.
Liivavaludel on tavaliselt kare pind, mõnikord pinnalisanditega ja pinnamuutustega. Keskmised kuni suured osad, nagu klapi korpused, väntvõllid ja mootoriplokid, valmistatakse tavaliselt selle protsessiga. Valu mõõtmete täpsus ja pinnaviimistlus sõltuvad liiva tüübist ja vormimisprotsessist.
Vormimiseks kasutatakse kahte peamist liivatüüpi: roheline liiv ja kuiv liiv. Roheline liiv koosneb räniliivast, savist, niiskusest ja muudest lisanditest. Kuiv liiv on liiva ja kiiresti kõveneva liimi segu. Kuiva liiva kasutamisel nimetatakse seda sageli mitteküpsetusvormivaluks või õhukindlaks liivavaluks. Jämedast rohelisest liivast valmistatud valandid on tavaliselt kareda pinnaga, samal ajal kui õhukindlad vormid võivad toota palju siledamate pindadega valandeid.
Muster tehakse soovitud detaili kujul, kuid seda suurendatakse, et võtta arvesse kokkutõmbumist ja töötlemisvarusid lõplikul valamisel. Muster on tavaliselt valmistatud puidust või plastist ja seda saab uuesti kasutada uute liivavormide tootmiseks. Liivasüdamike abil saab vormida valandi õõnsate osade sisekuju.
Liivvormi valmistamiseks kasutatakse metallkarpi (kolbi). Tavaliselt koosneb see kahest poolest, et moodustada vormi ülemine ja alumine osa, mida nimetatakse vastavalt toimetamiseks ja tõmbeks. Muster asetatakse kolbi ja täidetakse seejärel liivaseguga, moodustades vormiõõnsuse. Vajadusel asetatakse ajutine pistik, mis moodustab valatud metalli valamise kanali (nn. toru). Pärast seda eemaldatakse muster ja kanalikork, jättes vormiõõnsuse ja valamisekanali. Cope ja drag valmistatakse eraldi ja monteeritakse seejärel vormiks.
Sulametall valatakse valutoru kaudu vormi, mis suunab sulametalli kanalite kaudu vormiõõnde. Pärast valatud metalli tahkumist ja jahtumist võetakse valuvorm liivavormist välja. Üldjuhul vormivabastusvahendit ei kasutata ja liivvorm hävib eemaldamisprotsessis. Rohelist liiva saab taaskasutada pärast selle koostise kohandamist, kompenseerides niiskuse ja lisandite kaotamise.
Liivavalu eelised


Liivavalu pakub kohandatud metallosade valmistamisel mitmeid märkimisväärseid eeliseid: võrratu disaini paindlikkus, suur valik materjalivalikuid ja tööriistade kuluefektiivsus.
Disaini paindlikkus
Liivavaluprotsess annab tootjatele erakordse loomingulise vabaduse.
See võimaldab neil luua keerukaid detailide geomeetriaid ja keerulisi detaile, mille saavutamine teiste tootmismeetoditega võib olla keeruline.
See paindlikkus on peamiselt tingitud vormi valmistamise protsessist, kus liivavormides moodustatakse mustrid soovitud kujundite loomiseks.
Teine oluline eelis, mida protsess disaini paindlikkuse osas pakub, on selle kohanemisvõime disaini muudatustega.
Erinevalt mõnes muus valamisprotsessis kasutatavatest püsivormidest saab liivavorme hõlpsasti muuta või asendada, et kohandada konstruktsiooni muudatusi.
Liivvormi paindlikkus ja paindlikkus on eriti kasulikud tööstusharudes, kus toote iteratsioonid ja kohandamine on tavalised.
Suur materjalivalik
Liivavalu teine oluline eelis on selle ühilduvus mitmesuguste metallide ja sulamitega.
Liivavalu pakub tootjatele paindlikkust, et valida materjalid, mis vastavad kõige paremini rakenduse nõuetele.
Protsess võib hõlmata nii mustmetalle, nagu raud ja teras, kui ka värvilisi metalle, nagu alumiinium, vask ja messing.
Selline materjalivaliku mitmekülgsus võimaldab tootjatel kohandada lõpptoote mehaanilisi omadusi, korrosioonikindlust ja muid omadusi, et need vastaksid konkreetsetele toimivuskriteeriumidele.
Tänu sellele vabadusele kasutada erinevaid materjale, kasutatakse seda protsessi regulaarselt metallosade loomiseks mitmesugusteks rakendusteks, alates konstruktsioonikomponentidest ja dekoratiivelementidest kuni funktsionaalsete osadeni – kõike seda ilma disaini terviklikkust kahjustamata.
Madalad tööriistakulud
Viimane, kuid mitte vähem oluline on liivavalu kulutõhusus tööriistade osas.
Erinevalt mõnest teisest valuprotsessist, mis nõuavad kalleid vorme või stantse, valmistatakse liivvaluvormid tavaliselt odavatest materjalidest, nagu liiv, savi ja sideained, mis muudab protsessi atraktiivseks võimaluseks nii prototüüpide kui ka tootmistsüklite jaoks.
Lisaks aitab protsess kaasa lühematele teostusaegadele ja kiiremale töökäigule, kuna selles kasutatava vormi valmistamise protsess on lihtne.
See paindlikkus võimaldab tootjatel kiiresti kohaneda muutuvate turunõuetega ja kiirendada tootearendustsükleid ilma olulisi esialgseid kulusid kandmata.
Võtke näiteks valutööstus, kus kiire prototüüpimine ja väikesemahuline tootmine on levinud.
Selles keskkonnas valitakse metallkomponentide tootmiseks sageli liivavalu.
Valukoja juhid saavad seda meetodit kasutades kasutada odavaid materjale ja tootmisprotsesse paremini sujuvamaks muuta, võimaldades neil pakkuda konkurentsivõimelisemat hinda, säilitades samal ajal kõrged kvaliteedistandardid.
3 liivavalu tüüpi
Roheline liiv
Rohelise liiva valandite moodustamiseks kasutatakse vett ja orgaanilisi sideaineid, tuntud ka kui savi, märjast liivast moodustatud liivavorme. Mõiste roheline liiv viitab sellele, et metalli valamisel ei ole liivavorm "seotud" või "roheline" või "kõvenemata". Kuna liiva saab taaskasutada, on rohelise liivaga liivavalu lihtne ja odav.
Vesiklaas või naatriumsilikaat
Naatriumsilikaati saab kasutada liivavormi valandite valmistamiseks. See protsess on kasulik liivavalamisel, kus on vaja õõnsust. Naatriumsilikaat võib süsinikdioksiidi läbimisel kiiresti muutuda vedelikust tahkeks. See põhjustab naatriumsilikaadi dehüdratsiooni. Naatriumsilikaati tuleb segada teiste materjalidega, et südamiku saaks toote lagunemise ajal eemaldada. Kui segu pole õige, jääb südamik valandisse kinni.
Vaigu liiv
Vaikliivavalu vormimismaterjal on kvartsliiva ja vaiguliiva segu. Kui vaiguliiva segada ja kuumutada, kivistub see tahkeks siledaks vormiks. Tahke vorm toodab vähem vigaseid valandeid, kuid see tuleb a
suuremad kulud ja aeglasem tootmismäär. Vaiguliivvormide valmistamine võtab kauem aega, sest igaüks tuleb eraldi segada ja põletada.
Liivavormimisomadused liivavalamiseks
Poorsus või läbilaskvus
See on liiva võime, mille abil see laseb gaasidel end kergesti läbida.
Mõned gaasid lahustuvad sulametallis ja kui see sulametall hakkab tahkuma, väljuvad need lahustunud gaasid sulametallist ja proovivad vormiliivast välja pääseda. Kui liiv ei ole piisavalt poorne, ei saa need gaasid vormist välja minna ja jäävad valu sisse ning tekitavad metallivalusse auke ja poore. Ka siis, kui sulametall puutub kokku niiske liivaga, tekib auru või veeauru. See aur või aurud põhjustavad ka valandisse aukude teket, kui need ei pääse vormist välja. Seega on metallivalu poorsusdefekti kõrvaldamiseks soovitatav kasutada piisavalt poorset vormiliiva.
Vooluvus
Vooluliiva võimet käituda rammimisel vedelikuna nimetatakse voolavuseks.
Tänu sellele omadusele võib liiv kergesti hõivata vormkasti ruumi ja võtta oma kuju. See võimaldab liival kompaktse tiheduseni kokku suruda ja mustri ümber pakkida. Liiv peaks olema suure voolavusega, et seda saaks kergesti tihendada ühtlase tiheduse saavutamiseks ja hea mulje vormis olevast mustrist. Liiva voolavus võib suureneda, kui suurendame liivas savi ja veesisaldust.
Kokkupandavus
Vormiliiva võimet kokku kukkuda pärast sulametalli tahkumist nimetatakse kokkupandavuseks.
Pärast sulametalli tahkumist peaks liiv saama kokkuvarisemist, et metall vabaks kokku tõmbuda. Kui toimub metalli vaba kokkutõmbumine, siis välistab see loomulikult kokkutõmbuva metalli rebenemise või pragunemise.
Kleepuvus
Liivaosakeste võimet kleepuda teise kehaga nimetatakse kleepuvuseks.
Liiv peaks olema piisava nakkuvusega, et see saaks kergesti liibumiskastide külgede külge kinni jääda ega pudeneks eemaldamisel kasti külge.
Sidusus või tugevus
Liivaosakeste võimet üksteisega kleepuda nimetatakse kohesiivsuseks.
Liiva tugevus sõltub liivaosakeste sidususest. Liiv peab olema piisavalt tugev, et see suudaks transportimisel, pööramisel või sulgemisel ja valamisel kergesti oma kuju säilitada. Kui see ei ole sobiva tugevusega, ei suuda see oma kuju hoida ja vorm võib sulametalli valamisel kahjustada. Madala tugevusega liiv põhjustab metallide valamise defekte. Valamisdefektide vältimiseks peaks liiv olema piisava tugevusega, et tekitada soovitud kujuga hallitust ja säilitada see kuju ka siis, kui sulametall valatakse vormiõõnde.
Liiva tugevus võib olla kahte tüüpi
Roheline tugevus: Liiva tugevust, mis sellel on rohelises või niiskes olekus, nimetatakse roheliseks tugevuseks. Piisava rohelise tugevusega vorm säilitab oma kuju ega vaju kokku isegi siis, kui muster vormikastist eemaldatakse.
Kuiv tugevus:Kuivas või küpsenud olekus liiva tugevust nimetatakse kuivtugevuseks. Piisav kuivtugevus võimaldab liival vastu pidada sulametallist tingitud erosioonijõududele ja aitab säilitada oma kuju.
Tulekindlus
Vormiliiva võimet taluda sulametalli kõrget temperatuuri ilma sellesse sulamata nimetatakse tulekindluseks.
Vormiliival peab olema piisavalt tulekindlust, et saada suurepärane defektideta valu kvaliteet. Liiv, millel puudub tulekindlus, sulab ja sulab valus sula ning rikub valatud metalli kvaliteeti. Tulekindlus on liiva paakumispunkti mõõt, mitte selle sulamistemperatuur.
Liivavalu disainilahenduse kaalutlused
Mõned olulised liivavalamise konstruktsioonikaalutlused on toodud allpool.
1. Kokkutõmbumise ja pingete kontsentratsiooni vältimiseks tuleb iga ristumispunkt fileerida.
2. Piirdesüsteem peab olema konstrueeritud sobivalt sulametalli nõuetekohaseks ülekandmiseks vormiõõnsustesse.
3. Eraldusjoon peab olema horisontaalselt tasane ja võimalikult madalal.
4. Valamisel tuleb meeles pidada töötlemisvaru, mis on tavaliselt vahemikus 1,5 mm kuni 6 mm.
5. Süvise nurk on tavaliselt vahemikus 3 kuni 5 kraadi.
6. Sektsiooni minimaalne paksus on tavaliselt kergete värviliste metallide sulamite puhul 5 mm (umbes 0,2 tolli) ja raudmetallisulamite puhul 6 mm.
7. Valatud objekti kaal võib olla vahemikus 0,5 kuni 20,000 kg (umbes 44092,4 naela) minimaalse jooksva kaaluga 300 kg (umbes 661,39 naela).

Meie sertifikaat
Meie ettevõte on läbinud ISO9001, TS16949, TUV ja muud kvaliteedisertifikaadid.

Meie tehas
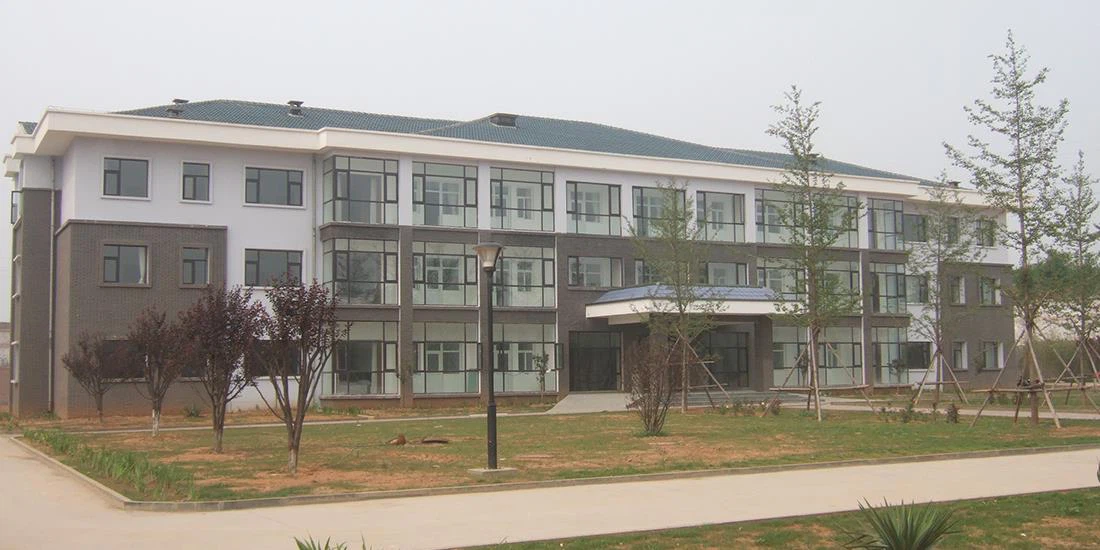
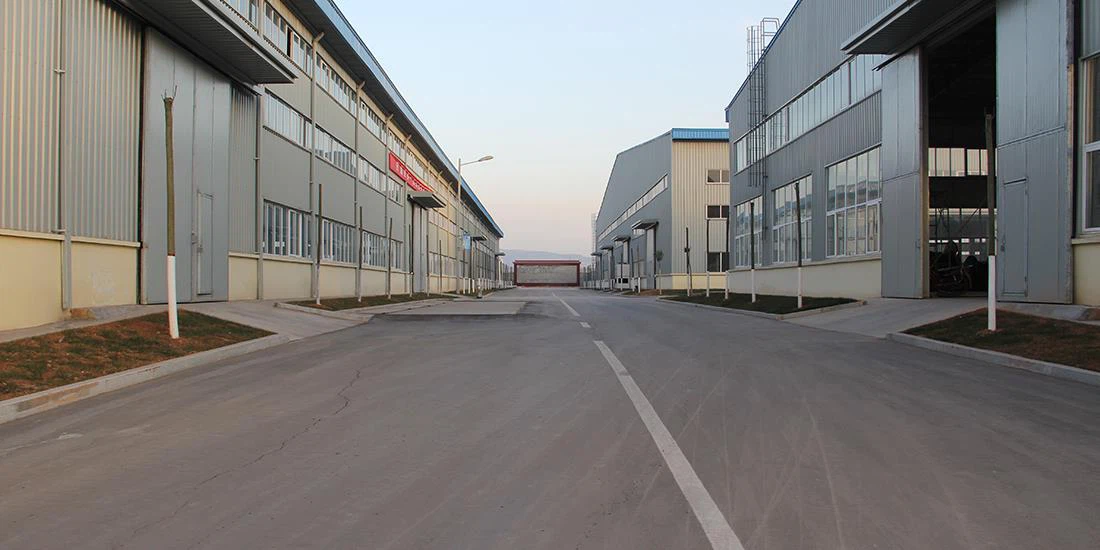
Taiyuan Simis Investment Casting Co., Ltd asutati 2014. aastal. Pärast 15-aastast arengut on see arenenud ühest täppisvalutehasest terviklikuks mehaaniliste toodete tarnijaks, mis suudab pakkuda täppisvalu, liivavalu, survevalu ja täppistöötluse osi. Meie ettevõttes on 3 professori tasemel inseneri, 5 vaneminseneri, 12 nooreminseneri, 20 inspektorit ja umbes 350 töötajat. Seal on üks täppisvalu tehas, üks liivvalu tehas, üks survevalu tehas ja kaks mehaanilist tehast. Pärast kõigi meie töötajate lakkamatut pingutust on meie ettevõte läbinud ISO, TS16949, TUV ja muud kvaliteedisertifikaadid.
Meie müük on järk-järgult kasvanud algselt 3 miljonilt RMB-lt praegusele 50 miljonile RMB-le.
Mõistame välismaiste klientide disaini- ja kvaliteedinõudeid mehaanilistele toodetele. Umbes 85% meie toodetest eksporditakse Põhja-Ameerikasse, Euroopasse ja mujale maailma.



KKK
K: Mis on liivavalu ja kuidas see toimib?
V: Liivavalu on protsess, kus sulametall valatakse liivasegust valmistatud vormi. Varem oli protsess kuluefektiivne ainult väikesemahulise tootmise puhul. Kuid tänapäeval sobib see tänu liivavormide valmistamise automatiseeritud seadmetele ka suuremahuliseks tootmiseks.
K: Mis on liivavalamise tähendus?
V: Liivavalu on protsess, mille käigus sulametall valatakse liivast valmistatud vormi. Metallvalandeid saab toota liivavormides. See on liivavalu. Korpuse vormimine sarnaneb liivavaluga, kuid vormiõõnsuse moodustab liivaga täidetud kolvi asemel kivistunud liivast "kest".
K: Miks inimesed kasutavad liivavalu?
V: Oma paindlikkuse, kuumakindluse ja suhteliselt madala hinna tõttu on liivavalu kõige laialdasemalt kasutatav valuprotsess. Valandeid toodetakse vedela metalli valamisel vormiõõnde. Valamise õnnestumiseks peab vormiõõnsus säilitama oma kuju, kuni metall on jahtunud ja täielikult tahkunud.
K: Mis on liiva valamise eelis?
V: Nagu ülaltoodust nähtub, pakub liivavala mitmeid eeliseid – disaini paindlikkus, materjali mitmekülgsus ja tööriistade kuluefektiivsus –, mistõttu on see erinevates tööstusharudes üks populaarsemaid valumeetodeid metallkomponentide valmistamisel.
K: Mis on liiva valamise eesmärk?
V: Kaheosalise vormi liivavalu peamine eesmärk on eemaldada muster ilma vormiõõnsust purustamata. Pärast seda pannakse kolb uuesti kokku ja kolvile asetatakse tihvtid, et säilitada vormi struktuurne terviklikkus. Nüüd on see sulametalliga täitmiseks valmis.
K: Mis on kolme tüüpi liivavalu?
V: Valamisel kasutatakse kolme tüüpi liiva, rohelist liiva, vesiklaasi või naatriumsilikaati ja vaiguliiva. Üle 70% maailma metallivalanditest toodetakse liivavalamise teel. Liivavalu on väga tõhus ja kulutõhus.
K: Kas valamine ja liivavalu on samad?
V: Survevalu ja liivavalu puhul on mõned olulised erinevused. Need erinevused hõlmavad kasutatud materjale, iga disaini täpsust ja keerukust, seina paksust, tootmismahu võimalusi, kulusid ja palju muud.
K: Milliseid 4 tüüpi mustreid kasutatakse liivavalamisel?
V: Valamisprotsessides kasutatakse metallesemete tootmiseks mõeldud vormide loomiseks erinevat tüüpi mustreid. Nende hulka kuuluvad ühes tükis olevad mustrid, poolitatud mustrid, lahtised mustrid, tikuplaadi mustrid ja skeleti mustrid, millest igaüks on kohandatud vastavalt konkreetsetele valunõuetele.
K: Millised on liiva valamise peamised osad?
V: 8 peamist sammu liivavalamisel
Liivavaluprotsess on valumeetod, mille puhul liiv on vormi ettevalmistamisel kasutatav esmane modelleerimismaterjal. Ja see on traditsiooniline valamismeetod.
Liiva ettevalmistamine.
Mustri tegemine.
Vormimine.
Sulamine.
Sulametalli valamine.
Liiva eemaldamine.
Lihvimine.
Liivavaluprotsess on valumeetod, mille puhul liiv on vormi ettevalmistamisel kasutatav esmane modelleerimismaterjal. Ja see on traditsiooniline valamismeetod.
Liiva ettevalmistamine.
Mustri tegemine.
Vormimine.
Sulamine.
Sulametalli valamine.
Liiva eemaldamine.
Lihvimine.
K: Mida ma saan kasutada liiva valamiseks?
V: Traditsioonilises liivavalamise tehnikas kasutatakse rohelist liiva, mis on segu tavalisest liivast, savist ja võib-olla natuke muust, millele lisandub väike kogus vett, et see kokkukleepuks.
K: Millised on liiva valamise põhielemendid?
V: Väravasüsteem sisaldab kõiki neid elemente, mis ühendavad valamiskulbi vormiga. Erinevate elementide hulka kuuluvad: Valamiskauss või -tass, voolik, aluse kaev, jooksja, jooksja pikendus, sisemine värav ja tõusutoru.
K: Kas tänapäeval kasutatakse liivavalu?
V: Liivavalu on endiselt populaarne ja mitmekülgne valamismeetod, kuna see suudab toota ainulaadseid kujundeid ja kulutasuvust. Mõistes liivavalu protsessi, seadmeid ja erinevaid tehnikaid, saavad tootjad seda meetodit kasutada kvaliteetsete metallkomponentide loomiseks paljude rakenduste jaoks.
K: Miks on liivavalu kallis?
V: Kuigi liivavalu pakub tavaliselt väiksemaid tööriistakulusid ja paindlikkust keerukate geomeetriate jaoks, võivad sellised tegurid nagu töömahukus, materjali raiskamine ja pikemad tootmisperioodid mõjutada üldkulusid. Disainikaalutlused, nagu tõmbenurgad ja osade keerukus, mõjutavad ka liivavalu kulusid.
K: Millal kasutada liivavalu?
V: See sobib kõige paremini peaaegu võrgukujuliste konstruktsioonide jaoks, kus piirkondades, kus on tihe pinnaviimistlus või mõõtmete tolerantsi nõuded, kasutatakse hilisemat töötlemist. See on elujõuline peaaegu kõigi sulamite jaoks, välja arvatud reaktiivsed metallid ja need, mis vajavad vaakumvalamist.
K: Kui täpne on liivavalu?
V: Liivavaluga saavutatav täpsus on üldiselt madalam kui teiste meetoditega. Sellest protsessist saadud tooted, sealhulgas alumiiniumvalu liivavalamise meetodil, kipuvad olema ka suhteliselt karedama pinnaviimistlusega.
K: Mis on liiva valamise kaks osa?
V: Vorm koosneb kahest osast: haakeseadisest ja lohistamisest. Mustri loomiseks täidetakse muster liivaga ja seejärel eemaldatakse. Südamikud ja väravasüsteemid (need võimaldavad sulamaterjalil optimaalselt vormi voolata) asetatakse tõmbesse.
K: Mis on liiva valamise järeldus?
V: Liivavalu on inimkonna ajaloo vanim metallivaluprotsess. See on mitmekülgne ja kulutõhus protsess, millega saab toota mitmesuguseid erineva suuruse, kuju ja keerukusega tooteid. Liivvormid on suhteliselt odavad ja väga tulekindlad isegi terasevalukojas kasutamiseks.
K: Milliseid tööriistu kasutatakse liivavalamisel?
V: Metallist joonlaud või pagaritaina kaabits – kasutatakse liivatükkide tükeldamiseks ja vormile tasase pinna loomiseks. Käsitöönuga – sobib ideaalselt liiva sisse lehtri moodustamiseks, et sulametall saaks vormi voolata. Maisijahu või talk – et kaks vormipoolt kokku ei kleepuks.
K: Mis on liiva valamise protsess?
V: Liivavalu on laialdaselt kasutatav metallivaluprotsess. Vorm luuakse liiva tihendamisel soovitud objekti mustri ümber. Seejärel valatakse vormi sulametall, mis võimaldab sellel tahkuda. Pärast jahutamist eemaldatakse liiv, paljastades valatud metalleseme.
K: Millised on liivavalu omadused?
V: Poorsus või läbilaskvus: see on liiva võime, mille abil see laseb gaasidel end kergesti läbida.
Vooluvus: Vooluliiva võimet käituda rammimisel vedelikuna nimetatakse voolavuseks.
Kokkupandavus.
Kleepuvus.
Sidusus või tugevus.
Tulekindlus.
Vooluvus: Vooluliiva võimet käituda rammimisel vedelikuna nimetatakse voolavuseks.
Kokkupandavus.
Kleepuvus.
Sidusus või tugevus.
Tulekindlus.
Siit leiate professionaalseid liivavalu tootjaid ja tarnijaid Hiinas. Ostke meie tehasest konkurentsivõimelise hinnaga kvaliteetset liivavalu. Kohandatud teenuse saamiseks võtke meiega kohe ühendust.